 Rebecca Freeman
3Dパッケージングアセットのレビュー:標準的なマークアップでは不十分な点
 Rebecca Freeman : Jul 17, 2026, 2:27:45 PM
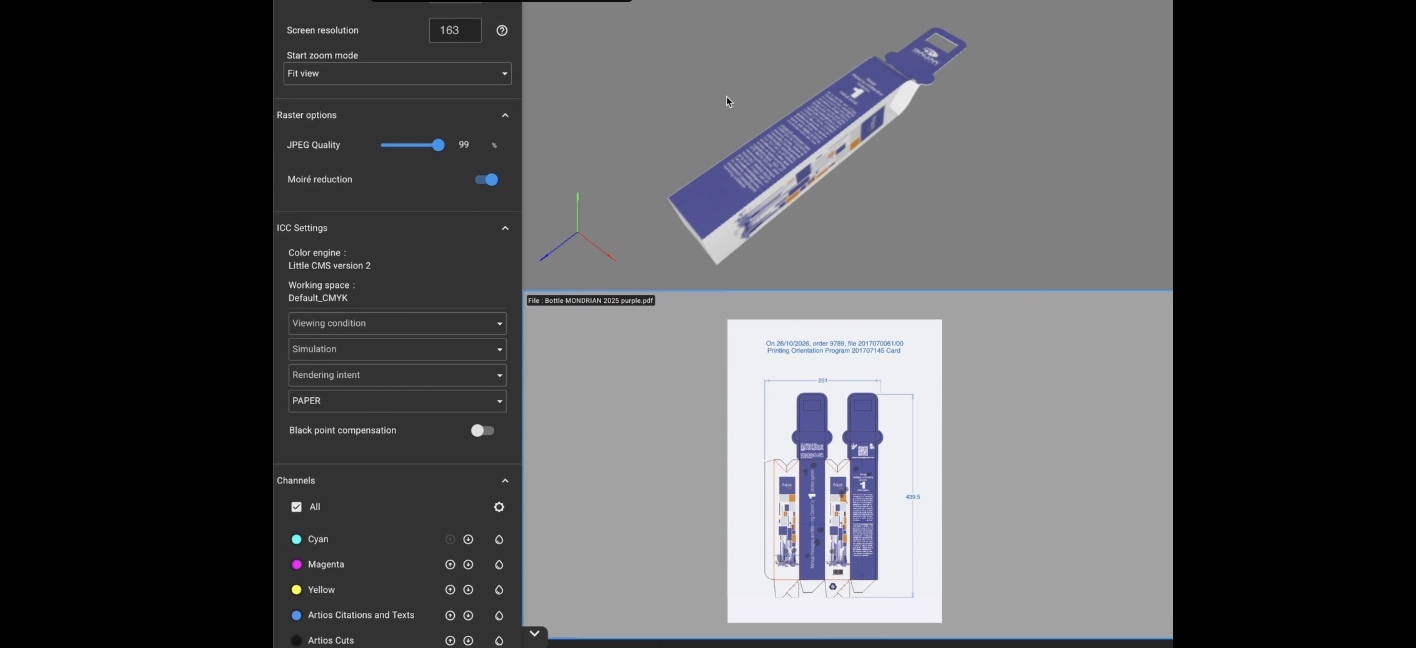
標準的なマークアップツールは、フラットファイル向けに開発されました。3Dパッケージングアセットの回転処理には、レビューや注釈付けにおいて異なるアプローチが必要となる理由をご覧ください。
午後も半ばを過ぎた頃、ある顧客が、すでに処理待ちリストに入っている注文に6つのSKUを追加しました。印刷のスケジュールは逼迫しています。ウェブの幅には限りがあります。そして、プリプレス部門の誰かが、またしても手作業でレーンレイアウトを作り直そうとしています。
ラベルやナローウェブの加工業者では、数年前と比べて、より多くのバリエーション、より少量のロット、そしてより厳しい納期に対応しています。 これらのジョブはすべて、印刷機が稼働し続け、基材を最大限に活用し、後加工チームがトラブルに巻き込まれないよう、ウェブ全体に適切に配置されなければなりません。それがマルチレーン面付けの役割です。レーンの最適化こそが、単に「機能する」だけのレイアウトと、利益を生み出すレイアウトを分ける鍵となります。
本ガイドでは、レーン最適化が実際にどのように機能するかを解説します。優れたレイアウトを形作る要素、実例、段階的な計画フレームワーク、コンバーターに知らぬ間に損失をもたらすミス、そして自動化の活用ポイントについて取り上げます。
マルチレーン面付けとは、ラベルやパッケージのアートワークをウェブの幅全体にわたって並列のレーンに配置し、その長さに沿って繰り返し配置するプロセスです。レーン最適化では、使用するレーンの数、各レーンの幅、およびどのジョブをどこに配置するかを決定し、印刷機、基材、仕上げラインを可能な限り効率的に活用します。
平たく言えば、印刷機はウェブ全体を一度に印刷し、面付けによって「何をどこに印刷するか」が決まるのです。
つい最近まで、一般的なラベル印刷ジョブといえば、1つのデザイン、1つの型、そして大量生産が一般的でした。ウェブに収まる限り、同じレーンをできるだけ多く配置し、印刷機を稼働させるだけでした。レイアウトは単純だったため、テンプレートで対応できていました。
しかし現在、ブランドオーナーは言語、フレーバー、サイズ、地域ごとの規制対応バージョンなど、バリエーションを次々と追加しています。各SKUに必要なラベルの枚数は減っていますが、それでもすべてのラベルを期日通りに印刷、スリット加工し、出荷しなければなりません。(市場全体の状況については、FINATが欧州のラベル業界を、TLMIが北米のラベルおよびパッケージ印刷業者をカバーしています。)
この多様性により、3つの繰り返される問題が生じます:
プリプレス段階で下されたレイアウトの決定は、必ず仕上げ工程で再び影響を及ぼします。
レーン最適化は、バランスを取る作業です。プランナーまたはソフトウェアが、ジョブの要件と印刷機および後加工ラインの処理能力を分析し、生産性を維持しつつ無駄を最小限に抑えるレイアウトを導き出します。
これが核心です。すべてのSKUに個別のレーンを割り当てると、印刷機は最も数量の多いSKUが終了するまで稼働し続けます。数量の少ないSKUは、注文されていないラベルを印刷し続けることになります。最適化されたレイアウトでは、各レーンに数量を分散させることで、すべてのSKUがほぼ同時に終了するようにします。
以下に具体例を示します。4つのSKUで合計50,000枚のラベルが必要です。AとBはそれぞれ20,000枚、CとDはそれぞれ5,000枚です。印刷機には4つのレーンがあります。
|
アプローチ |
レーン配置 |
印刷された行数 |
生産されたラベル数 |
余剰ラベル数 |
|---|---|---|---|---|
|
1レーンにつき1つのSKU |
A、B、C、Dにはそれぞれ1レーンずつ割り当て |
20,000 |
80,000 |
30,000 |
|
レーンのバランス調整 |
レーン1:Aが12,500。レーン2:Aが7,500+Cが5,000。レーン3:Bが12,500。レーン4:Bが7,500+Dが5,000 |
12,500 |
50,000 |
0 |
このバランスの取れたレイアウトにより、印刷距離が37.5%短縮され、オーバーランが解消されます。この例では、4つのラベルすべてが同じサイズおよび基材であることを前提としています。
ただし、注意点があります。レーン2と4には2つのSKUが混在することになり、AとBはレーン間で分割されます。仕上げ工程では、これらを正しく分離し、再結合する必要があります。そのため、レーンの最適化において、印刷工程だけを単独で検討することは決してできません。
レーンの幅が必ずしも均一である必要はありません。一部のデジタル印刷機やワークフローでは、1回のパスで幅の異なるレーンを処理できますが、多くの後加工ラインでは均一なレーン幅が求められます。計画を立てる前に、ライン全体がどのような条件に対応できるかを確認してください。
高さも重要です。高さの異なるラベルではリピート長が異なり、フレーム式印刷機ではフレーム内に余白が生じる可能性があります。高さが互換性のあるラベルを同じレーンにまとめるか、少量の余白を許容することが、多くの場合、現実的な解決策となります。
レイアウトはラベルだけではありません。アイマーク、見当マーク、バーコード、仕上げガイドは、一貫した位置に配置されなければなりません。そうでないと、仕上げラインの稼働が遅くなります。各印刷機および仕上げラインごとに標準的な位置を合意し、それらをその場限りの判断ではなく、ルールとして扱うようにしてください。
|
テンプレートベースか手動か |
ルール駆動型か、動的か |
|
|---|---|---|
|
新規ジョブの設定 |
テンプレートを検索または作成し、手動で調整する |
ジョブデータからレイアウトを生成 |
|
SKU構成の変更 |
レイアウトの再作成 |
レイアウトの再計算 |
|
テンプレートライブラリ |
バリエーションが増えるたびに拡大 |
ルールがほとんどのテンプレートに取って代わる |
|
直前の変更 |
レイアウト作業をやり直す |
更新されたデータから再生成 |
|
エラーのリスク |
手動のステップが増えるごとに高まる |
毎回チェックが必要 |
|
個人への依存 |
高い |
ルールにノウハウが反映されているため、低くなる |
|
よくある間違い |
ベストプラクティス |
|---|---|
|
最大のジョブに合わせてレーンのサイズを決定する |
生産ロット数を調整し、各レーンが同時に完了するようにする |
|
基材や仕上げが異なるジョブをまとめて処理する |
まず素材と仕上げごとにグループ分けする |
|
印刷のみの計画 |
レイアウトが確定する前に仕上げ工程を参画させる |
|
すべてのレイアウトを一から作り直す |
レーンルールを一度定義して再利用する |
|
出力後にレイアウトを確認する |
印刷機に入る前にプレビューして承認する |
|
習慣的にマークを配置する |
印刷機および仕上げラインごとに標準的な位置を設定する |
レーン計画はルールに基づいて行われるため、自動化に適しています。最も恩恵を受けるのは、SKU数が多く、小ロットで、切り替えが頻繁に行われるといった、変動の激しいジョブです。自動化の有用な活用例としては、次のようなものがあります:
スピードと同様に、連携も重要です。プリプレス、カスタマーサービス、仕上げ、そして顧客は、それぞれジョブの異なる側面を把握しています。チーム全体がオンライン校正を通じてプレビューし、承認できるレイアウトがあれば、印刷工程に問題が届く前にそれを未然に防ぐことができます。
ガバナンスも重要です。バーコードはスキャン可能でなければならず、承認されたアートワークは印刷されるものと同一でなければなりません。また、何が組版されたのか、その理由も確認できる必要があります。特に、経験豊富なオペレーターの確保や代替が困難な状況では、毎回同じ方法でルールを適用することが役立ちます。
これこそが、DALIM FUSIONの動的面付け機能の背景にある考え方です。静的なテンプレートのライブラリを維持するのではなく、数量、基材、印刷機の構成、マルチレーン設定などのリアルタイムのジョブデータに基づいてレイアウトを構築します。 ラベルやナローウェブの印刷作業においては、レーン構成を自動的に計算し、SKUの組み合わせやシートの利用率が変化しても自動的に調整します。マーキング、バーコード、カラーバー、仕上げガイドも自動的に配置されます。また、面付け処理をプリフライトやワークフローの自動化と連携させることができるため、ファイルの受入から印刷準備完了までの全工程を、1つの連携したプロセスとして実行できます。
どのジョブを組み合わせるか、どの仕上げ処理が可能か、どの例外をオーバーライドするかといった判断は、依然として人間が行います。優れた自動化は反復作業を排除し、そうした判断に全力を注げるようにします。
マルチレーン面付けは、プリプレス段階での判断が、印刷時間、材料費、仕上げ作業の労力に直結する工程です。レーンの最適化は、レーンごとの印刷部数を数量に合わせて調整し、印刷機や仕上げラインの能力を考慮し、見当線を一貫して配置することで、これら3つの要素のバランスを保ちます。
重要なポイントは以下の通りです:
実際のマルチレーンジョブでこれがどのように機能するかをご覧になりたい場合は、お客様のワークフローに合わせてデモを作成させていただきます。
これは、ウェブ上に並行するレーンにラベルを配置し、その長さに沿って繰り返し印刷する方式です。印刷機は、ラベルを 1 枚ずつ印刷するのではなく、複数のレーンを一度に印刷します。レーンには、印刷機や仕上げの設定に応じて、同じラベルまたは異なる SKU を配置することができます。
レーン最適化とは、無駄を最小限に抑え、印刷時間を最大限に活用するために、レーンの数、幅、および内容を決定することです。ウェブ幅、ラベルサイズ、印刷枚数、リピート長、および後加工の制限をバランスよく調整することで、各レーンが同時に仕上げられ、ウェブをきれいにスリットして後加工できるようにします。
有効ウェブ幅にギャップを1つ加え、その値をラベル幅にギャップを1つ加えた値で割り、切り捨てます。 例えば、有効幅13インチ、ラベル幅2.5インチ、ギャップ0.125インチの場合、計算式は (13 + 0.125) ÷ (2.5 + 0.125) = 5レーンとなります。その後、その結果を印刷機および後加工の制限条件と照らし合わせて確認します。
「ギャング」とは、複数のジョブを1つのウェブまたはシートに組み合わせることを指します。「マルチレーン・インポジション」は、それらのジョブをレーンに配置することで、それを実現するレイアウトのことです。ラベル印刷においては、この2つの用語は重なり合っています。「ギャング」が目的であり、レーンレイアウトはその目的を達成するための手段です。
場合によります。一部のデジタル印刷機やワークフローでは、1回のパスで異なる幅やサイズのラベルレーンを処理できますが、仕上げラインでは多くの場合、均一なレーンが求められます。高さが異なるとリピート長も異なり、余白が生じる可能性があります。まず、印刷機、ダイ、および仕上げ工程の制限を確認してください。
レーンの印刷長を発注数量に合わせて調整するため、一部のSKUの印刷が完了する前に他のSKUの印刷が過剰に行われることを防ぎます。また、レーンを使用可能なウェブ幅に合わせ、互換性のあるラベルの高さをグループ化します。余分な印刷が減り、未使用のウェブが少なくなることで、材料の無駄が削減されます。
テンプレートベースのシステムでは、通常は必要であり、レーン、サイズ、数量のバリエーションが増えるたびにテンプレートのライブラリも膨れ上がります。一方、ルール駆動型の面付けでは、ジョブデータに基づいてレイアウトを構築するため、テンプレートのメンテナンス作業の大部分が不要になります。
 Rebecca Freeman : Jul 17, 2026, 2:27:45 PM
標準的なマークアップツールは、フラットファイル向けに開発されました。3Dパッケージングアセットの回転処理には、レビューや注釈付けにおいて異なるアプローチが必要となる理由をご覧ください。
 Rebecca Freeman : Jul 22, 2026, 11:47:42 AM
自動化された面付けソフトウェアが、印刷・パッケージ生産において、どのように紙の無駄を削減し、プリプレス工程を迅速化し、手作業によるレイアウトテンプレートを置き換えるのかをご紹介します。
 Rebecca Freeman : Jul 17, 2026, 9:58:10 AM
第4四半期は、FMCG(日用消費財)のパッケージング業界において最も多忙な時期です。季節限定キャンペーンがチームに多大な負担をかける理由と、よりスマートなワークフローが納期厳守にどう役立つかをご紹介します。